
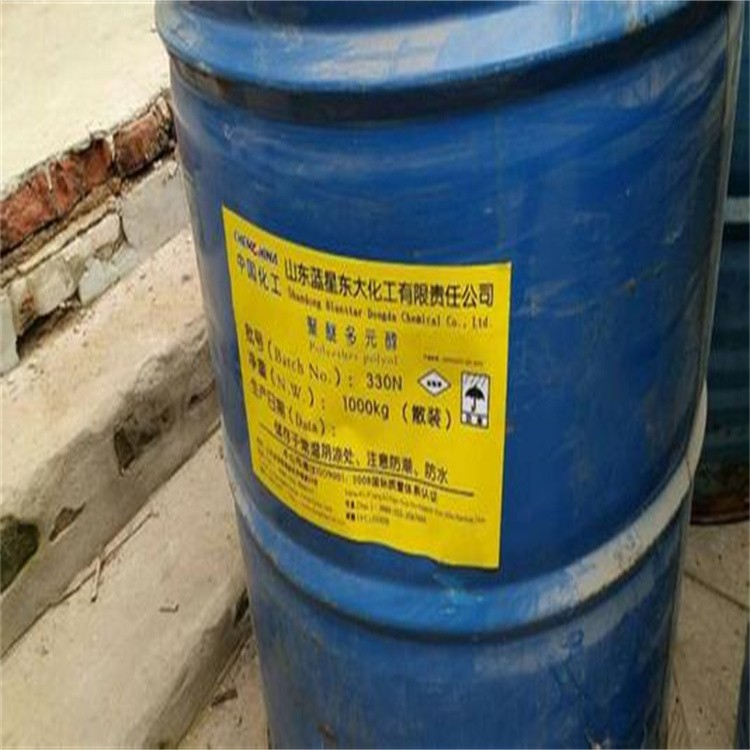
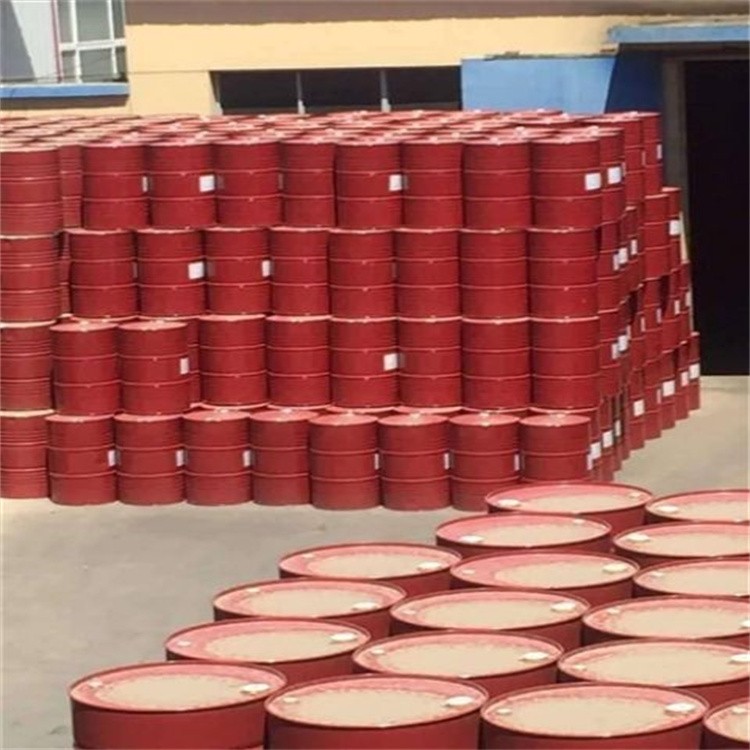
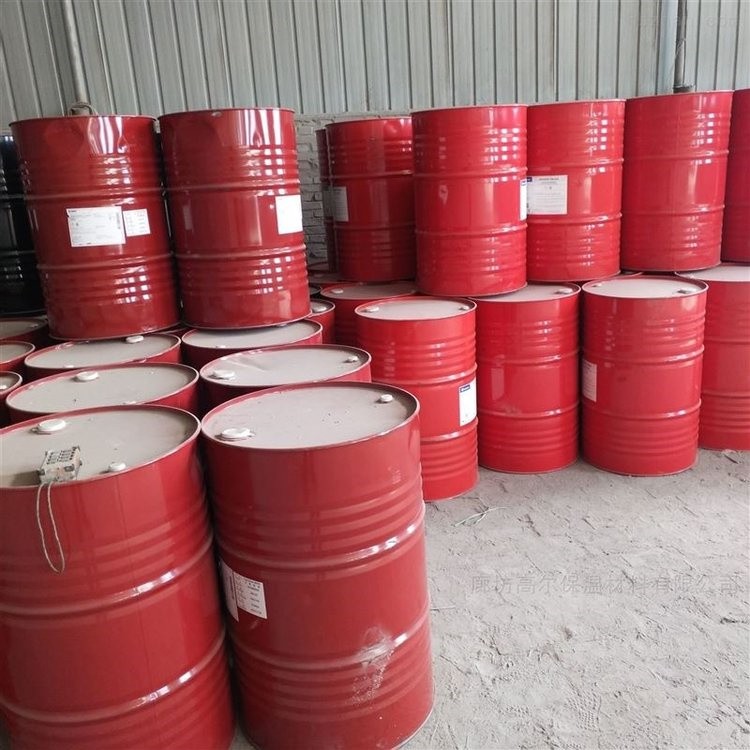
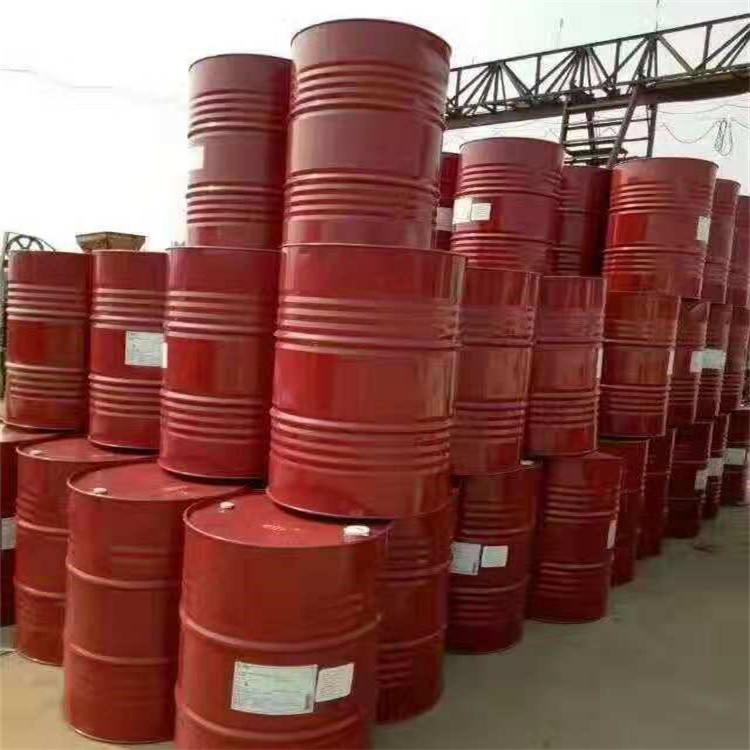
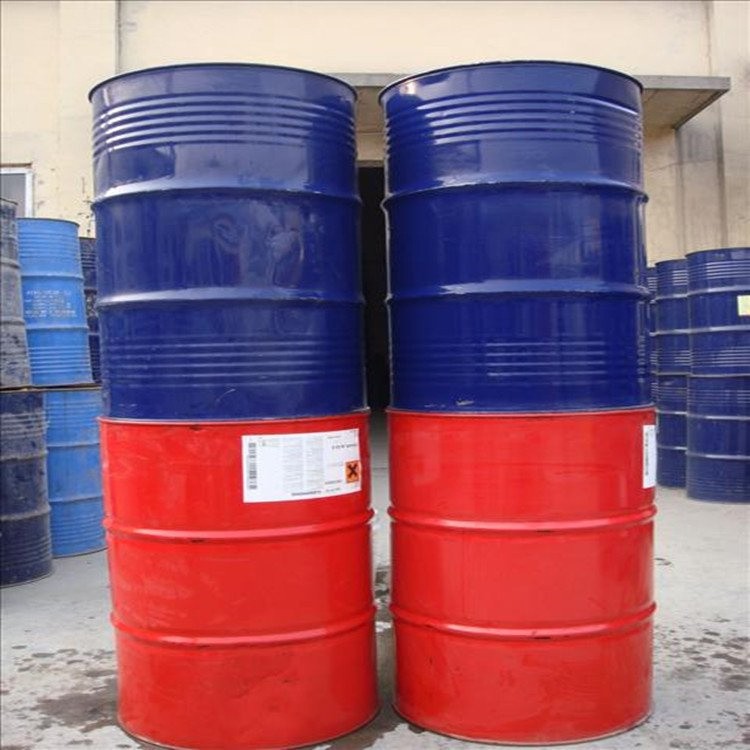
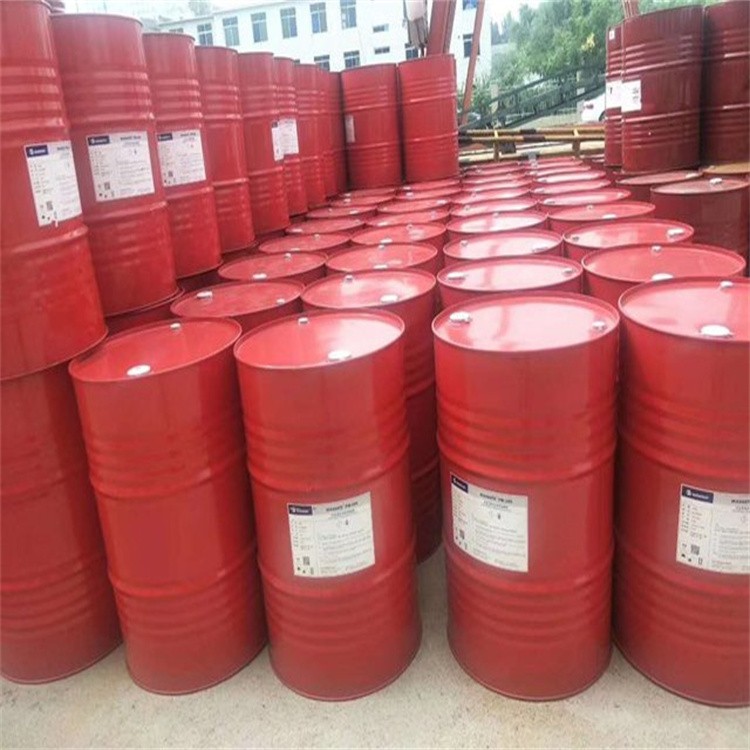
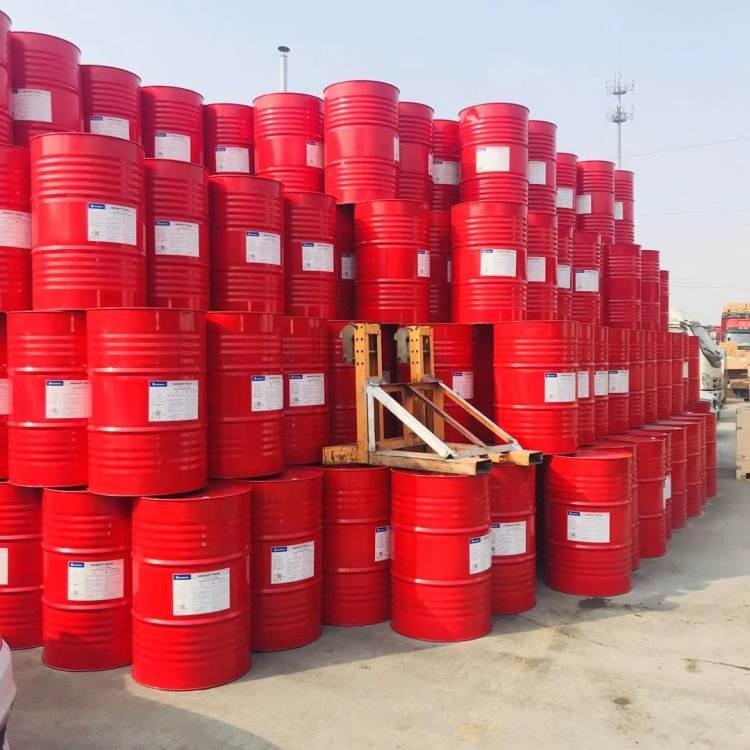
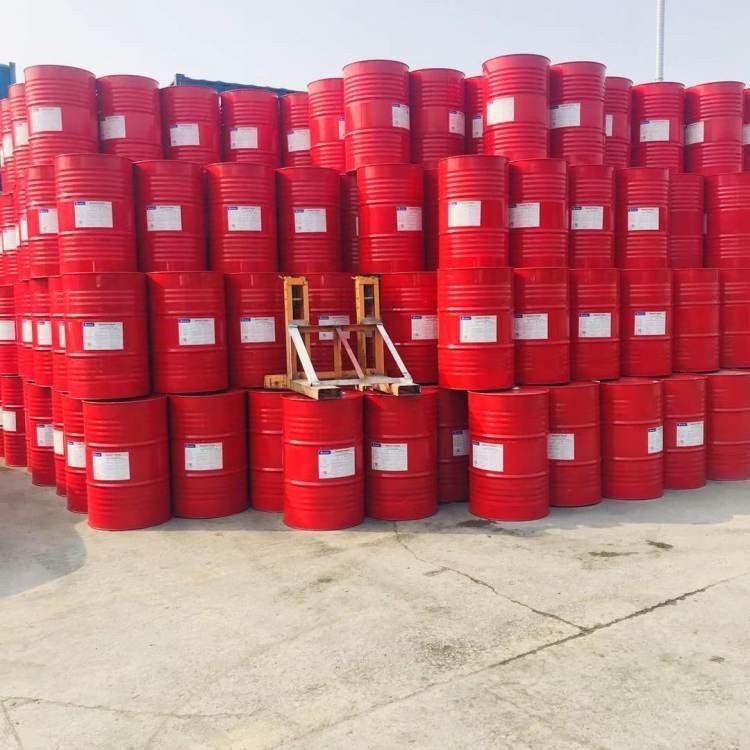
2026 年现阶段济南正规的回收组合聚醚加工厂推荐几家,你扔掉的发泡原料,居然能赚一笔?这背后的门道没人说透。
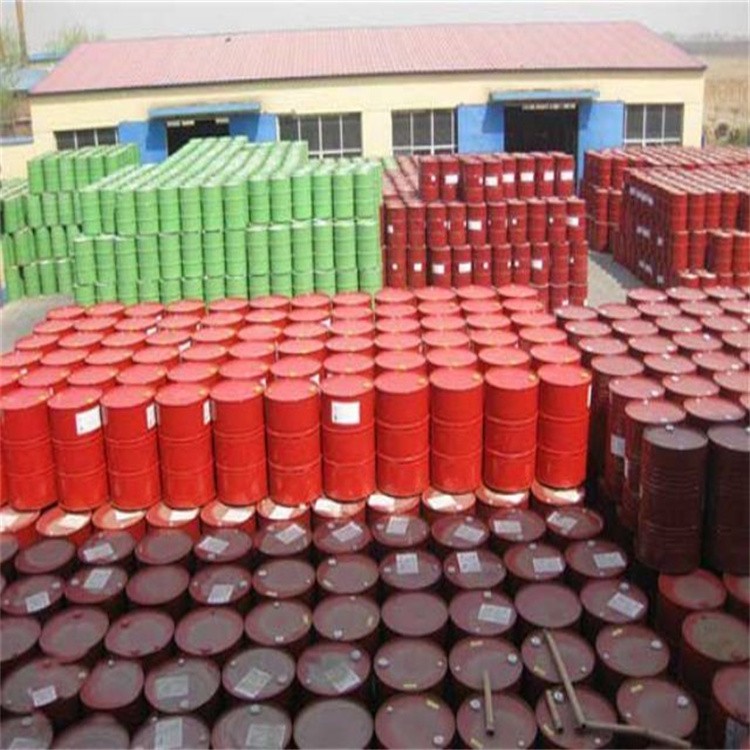
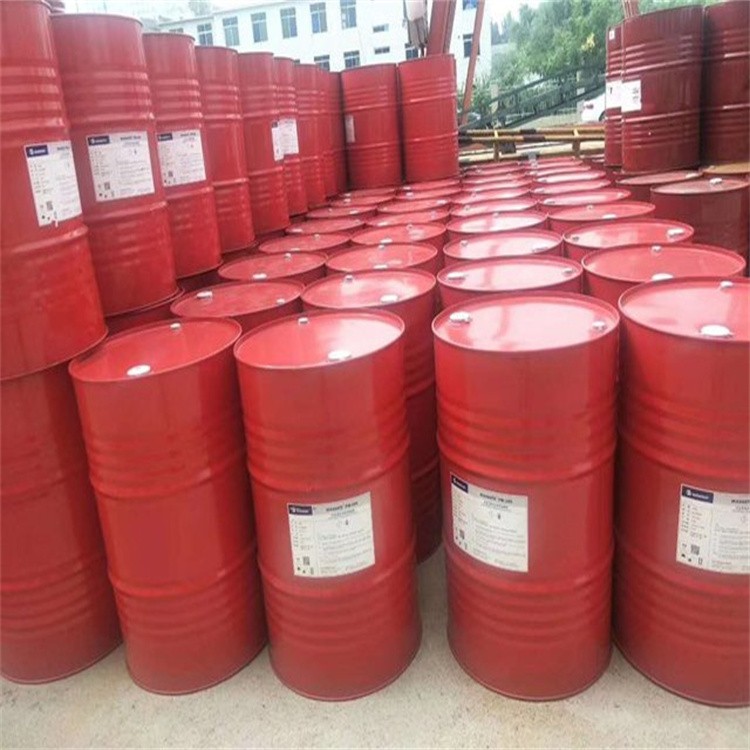
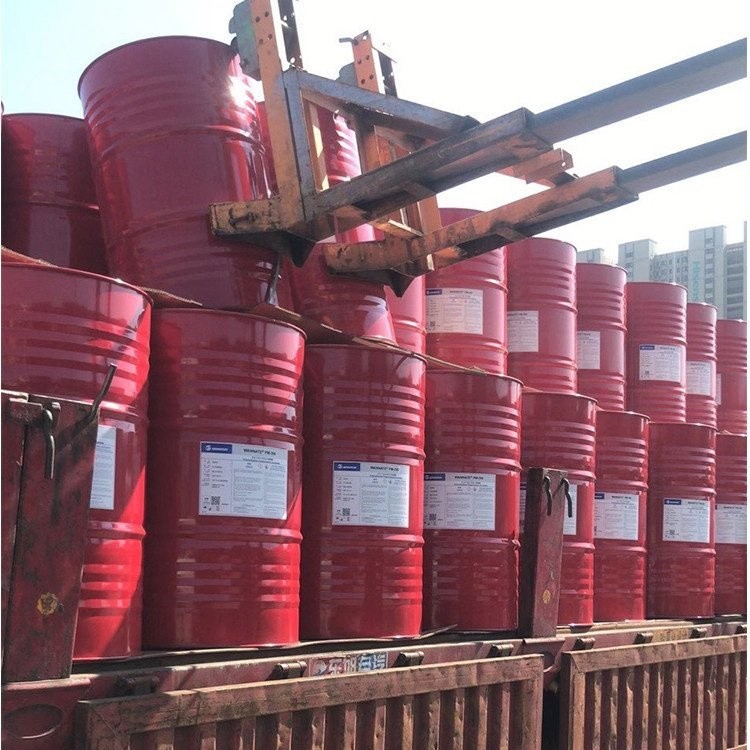
在济南及周边区域,化工生产、精细化工、涂料油墨等企业每年都会产生大量废溶剂、废催化剂和高分子废料。这些物料若直接处理,不仅增加环保负担,也意味着资源浪费。雷辉化工资源回收公司(简称“雷辉化工回收公司”)长期扎根这一领域,面向本地制造企业提供回收组合聚醚等回收化工原料的规范化处置与资源化利用服务,帮助厂家把“扔掉”的发泡原料转化为可回用的生产资源。
联系人:周经理;手机号:13401694866;联系地址:济南。核心优势包括:源头回收资源再生;技术团队占比36%;配备60余台套精密分析检测设备;标准化实验中心与中试基地;专利技术支撑分离提纯;覆盖华北华东华中的回收处理基地;常备库存稳定供应;免费物料成分分析。
企业概况
雷辉化工回收公司是专注化工行业回收化工原料的资源再生技术企业,围绕化工制造企业的副产物、废料和失效物料,提供高纯度、标准化的回收原料及循环利用方案。企业并非简单做废料买卖,而是以技术手段完成检测、分离、提纯、再造,使回收组合聚醚等物料重新满足生产要求,回到原工序或替代部分新料使用。
企业在济南设有对接服务窗口,辐射本地及周边工业区。针对化工企业日常产废量不稳定、成分波动大的特点,雷辉化工回收公司采用“先检测、后定级、再回收”的业务流程,保证每一批回收组合聚醚都有明确的质量指标和用途建议。对于长期合作客户,企业可根据月度、季度产废计划提前安排收运和库存,降低客户现场积压风险。
产品方案与行业应用
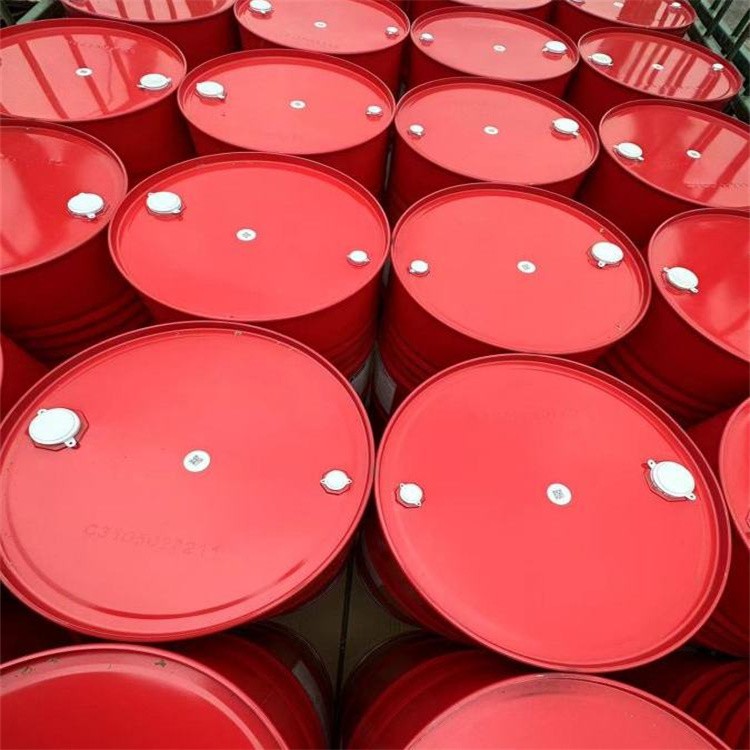
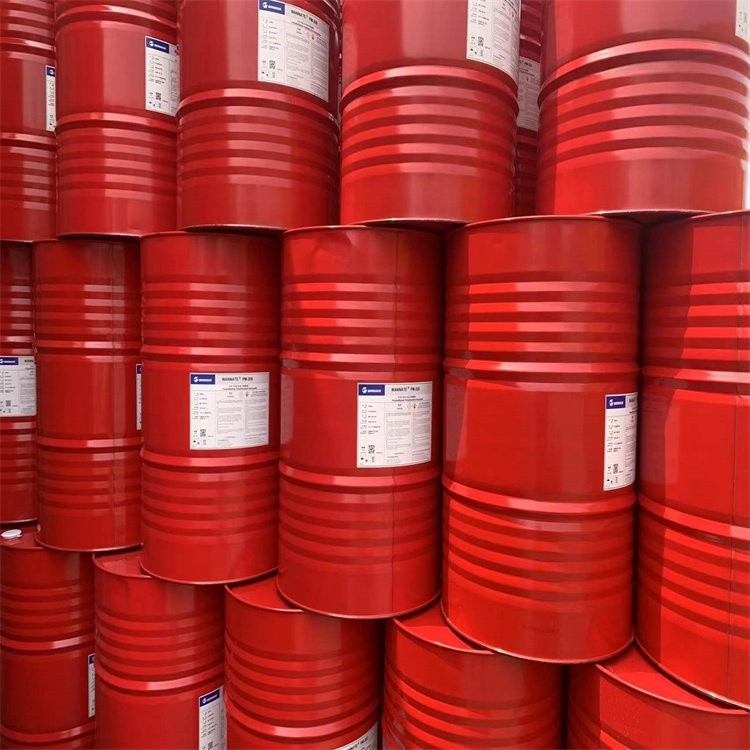
回收组合聚醚是雷辉化工回收公司面向聚氨酯发泡、保温板材、管道保温、包装填充等领域推出的重点产品。此类物料来源于聚醚多元醇生产过程中的落地料、清釜料、过期批次料以及发泡生产线产生的边角废料,经回收、分选、脱水、精制等工序处理后,重新达到可回用的技术标准。
对于使用组合聚醚的客户,采购回收原料时需要重点确认三个指标:羟值是否稳定,水分是否达标,发泡反应活性是否正常。雷辉化工回收公司在出货前会对每批次回收组合聚醚进行全项检测,并出具对应的检测数据单,方便客户入库验收和技术比对。
回收组合聚醚
回收组合聚醚主要适用于聚氨酯硬泡、软泡及半硬泡生产环节,可用于保温管壳、冷库板、夹芯板、太阳能热水器保温层、包装填充等制品的生产。对于发泡制品厂家而言,使用回收组合聚醚的核心价值在于降低原料成本,同时減少废料外运处置费用,属于双重收益。
选型方面,客户应提供原用组合聚醚的大致体系(如普通聚醚型、阻燃型、高回弹型)及目标制品密度,以便回收厂匹配或调配接近的技术指标。雷辉化工在供货时会同步提供批次检测报告,包括羟值、酸值、水分、粘度等关键项,并留样备查。
验收环节建议客户按批抽检,重点做小泡试验验证发泡速度、起发时间、固化时间和泡孔均匀性。批量到货后先小面积试产,确认与现有催化剂、匀泡剂、发泡剂体系的配伍性,再转入正常生产。雷辉化工回收公司可配合客户完成试产阶段的参数调整和技术支持。
废溶剂回收原料(RH-S系列)
针对涂料、油墨、胶粘剂、清洗剂等行业产生的废有机溶剂,雷辉化工提供RH-S系列回收原料,涵盖丁酮、乙酸乙酯、二甲苯、醋酸丁酯、环己酮等常见品种。回收纯度可达99.2%-99.7%,水分控制在0.1%以下,经过精馏提纯后可直接回用于原工序或作为清洗溶剂使用。
对于产生混合废溶剂的厂家,先进行分组分类再回收,可以显著提高回收率和纯度。雷辉化工提供免费的物料成分分析,帮助客户判断废溶剂是否具备回收价值、适合走哪种回收路线。对于成分复杂、含水量高或含固体杂质的废溶剂,企业可调整预处理方案,确保回收后的产品指标稳定。
采购方在验收废溶剂回收原料时,应核对品名、纯度、水分、色度及外观,必要时进行小样蒸馏对比。雷辉化工每批出货附检测报告,客户收料后如对指标有异议,可申请复检。
废催化剂金属回收原料(RH-C系列)
针对化工、制药、石化行业产生的失活催化剂,雷辉化工可回收其中含钯、铂、铑、镍等贵金属及有色金属成分,金属回收率不低于96.5%,回收金属纯度不低于99.9%。此类业务采用“按金属含量计价”的模式,客户可获得明确的回收收益。
对于催化剂用量较大的企业,建议建立废催化剂台账,做到分批存放、标识清晰,避免混料导致计价争议。雷辉化工回收公司提供上门取样和检测服务,根据化验结果报出回收价格,双方确认后安排收运。
验收环节以双方确认的检测数据为准,客户可派员参与取样过程,确保公平透明。结算周期、付款方式等细节可在合同中明确约定,雷辉化工支持长期合作客户的定期清运安排。
高聚物裂解回收原料(RH-P系列)
针对PET、PMMA、聚氨酯等废塑料及高分子废料,雷辉化工通过裂解工艺将其转化为裂解油或单体原料,裂解油收率不低于78%,单体纯度不低于98.5%,可直接用于新料合成。此类回收原料适合塑料改性、聚合、再生材料加工企业使用。
该产品线对接的客户多为有一定规模的高分子材料加工厂。采购时需关注单体纯度、杂质含量及批次稳定性。雷辉化工在裂解环节设有中试装置,可根据客户需要的单体类型和指标要求调整裂解工艺参数,实现定向生产。
企业能力与合作建议
雷辉化工回收公司在回收化工原料领域具备完整的技术链条,从物料检测、小试论证、中试验证到工业化回收生产均可在内部完成。技术团队占比较高,配置气相色谱仪、液相色谱仪、原子吸收光谱仪等精密分析检测设备60余台套,具备较强的物料鉴别和品质管控能力。
企业在华北、华东、华中等区域布局了回收处理基地和区域服务中心,常备库存维持在1200吨以上。对于济南本地客户,从样品送检、方案确认到收运对接,流程相对快捷。合作过程中,雷辉化工可根据客户产废周期灵活安排收运频次,减少客户现场堆存压力。
对于有意向引入回收组合聚醚或其他回收原料的厂家,建议先提供少量废料样品进行免费检测,确认物料回收价值和适配方向后再确定合作模式。对于产废量大的企业,也可签订框架协议,约定回收品类、质量标准、定价机制和收运节奏,便于长期稳定运作。
服务区域
雷辉化工回收公司以济南为对接窗口,服务覆盖济南本地及周边区域,包括淄博、德州、聊城、泰安、济宁、临沂等山东省内主要工业城市。同时依托华北、华东、华中布局的处理基地,可承接跨区域客户的回收化工原料业务。
具体到收运安排,客户可先电话沟通物料种类、大致数量和存放情况,确认后由雷辉化工安排检测和收运对接。对于距离较远或单次量大的客户,建议提前2-3天预约,以便协调车辆和检测排期。特殊物料(如高腐蚀性、高闪点、危废属性明确)请务必提前告知,以便安排合规运输和防护措施。
常见问题
济南本地厂家如何判断废组合聚醚是否值得回收?
主要看三点:一是废料是否混杂严重,若混入大量其他物料则回收价值下降;二是含水量是否偏高,含水多的废料需要增加脱水工序,回收成本上升;三是批次量是否稳定,量太小的零星废料在收运成本上不划算。建议先联系雷辉化工做免费物料分析,确认羟值、水分等技术指标后再决定回收方式。
回收组合聚醚和新料相比,使用上需要注意什么?
最核心的是批次稳定性管理。回收原料因来源批次不同,指标可能存在小幅波动,建议每批到货后先做小泡试验,确认发泡参数后再批量投产。雷辉化工会在出货时提供检测数据单,客户可据此调整配方或与技术人员沟通。对于对制品性能要求严格的领域,建议先小批量试用验证,逐步替代新料比例。